Описание
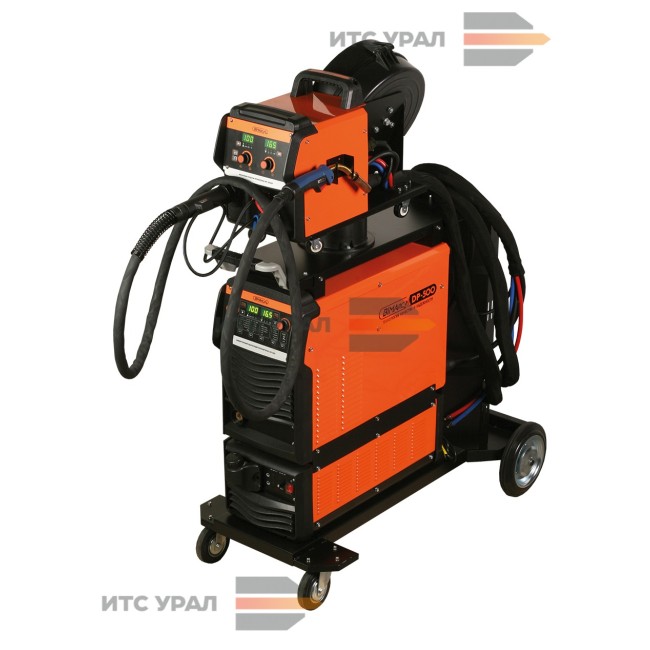
Перед прочтением подробного описания рекомендуем посмотреть видео-обзоры DP-500: BIMARC DP-500 – это профессиональный трехфазный инверторный сварочный аппарат с отдельным механизмом подачи проволоки для MIG/MAG, импульсной, двухимпульсной сварки и сварки короткой дугой / сварки в струйном режиме различных материалов, таких как конструкционная сталь, нержавеющая сталь и алюминий. Высококачественный процесс сварки обеспечивает бесперебойную работу даже в тяжелых условиях. Вид климатического исполнения полуавтомата УХЛ 3.1.
Полуавтомат предназначен для работы в закрытых помещениях. Группа условий эксплуатации по механическим воздействиям – М1 по ГОСТ 17516.1-90. Простое и интуитивно понятное управление с возможностью сохранения режимов сварки в памяти аппарата подойдет для сварщиков на любом уровне подготовки. Предусмотрено 100 ячеек памяти. Сферы применения: атомная промышленность; судостроение; трубная промышленность; химическая промышленность; тяжелое машиностроение. Свариваемые материалы: алюминий; нержавеющая сталь; медь; бронза; низколегированная сталь.
Специальные процессы сварки: Pulse; Double Pulse; High Speed Pulse; Power Focus; Power Root . Синергетические настройки режимов сварки по данным: свариваемый материал; диаметр проволоки; тип проволоки (сплошная или порошковая); защитный газ; толщина металла. HIGH SPEED PULSE Высокоскоростная сварка - это особый импульсный процесс, при разработке которого главной целью была оптимизация физических и металлургических свойств сварного шва.
V Более высокая скорость сварки Высокая динамика, примененная к пульсации дуги HS Pulse, дает чрезвычайно сфокусированную дугу, которая увеличивает текучесть и давление передачи сварочной капли, а также смачиваемость кромок. Это позволяет сварщику работать намного быстрее, экономя до 35% времени . V Более высокая скорость наплавки Высокая динамика, приложенная к импульсу дуги HS Pulse, позволяет увеличить скорость проволоки при сохранении того же значения тока при сварке в стандартном импульсном режиме.
Увеличенная скорость подачи проволоки в сварочную ванну увеличивает количество наплавленного металла в единицу времени (кг/ч). V Меньшее тепловложение и меньшая пластическая деформация В импульсном режиме HS тепловложение намного ниже (35%), чем в стандартном импульсном режиме. V Лучшие механические свойства В результате проведенных нами испытаний установлено, что значения прочности на разрыв сварочного шва и зоны термического влияния намного выше значений основного металла.
V Более глубокое проплавление Проплавление, полученное в HS Pulse, значительно выше по сравнению со стандартным импульсом. Поверхность шва более гладкая благодаря отличной текучести. V Снижение производственных затрат и амортизации Более высокая скорость выполнения работ в сочетании с более высокими скоростями наплавки снижают значения как по времени, так и по рабочим затратам. Меньше дефектов материала и не требуется дополнительная обработка шва, что обеспечивает лучшую амортизацию.
POWER ROOT Power Root - это функция, разработанная для облегчения выполнения корневого прохода. Power Root также идеально подходит для соединения листов с очень неровной подготовкой металла. V Функция создана для корневого прохода V Повышенное качество вертикального шва сверху-вниз V Отличная управляемость процесса сварки V «Холодный» капельный перенос V Идеальное соединение тончайших металлических листов V Идеально подходит для перекрытия широких зазоров Функция Power Root была разработана для улучшения и упрощения корневого прохода .
Управляемый процесс короткой дуги с «холодным» капельным переносом гарантирует высочайшее качество в корневых слоях. Power Root идеально подходит для соединения сварных швов, которые имеют большой зазор и плохую подготовку . Дуга остается очень стабильной и позволяет контролировать сварочную ванну, особенно в вертикальном и нижнем положениях. Режим Power Root очень легко настроить, что упрощает работу сварщиков без большого опыта работы с этими типами швов. POWER FOCUS Power FOCUS - это функция, которая обеспечивает глубокое проплавление, длинный вылет проволоки.
Основное внимание при создании данного специального процесса уделялось сокращению затрат на производство за счет сокращения количества сварочных швов. Характеристики: Стабильный процесс на высоких токах без образования дефектов. Более высокая скорость сварки. Повышенная стабильность дуги даже при большом вылете проволоки. Повышенная эффективность при проектировании швов. Уменьшение угла скоса кромок при разделке. Уменьшение заполняемого объема. Разница между сваркой Standard Mig Mag и Power Focus заключается в концентрации и точности дуги.
Концентрация на режиме Power Focus позволяет фокусировать высокую дугу, температура при этом сосредоточена точно в центре дуги, избегая перегрева на краях сварного шва. Основное назначение данного процесса – сварка на больших токах в струйном режиме. Сварочные аппараты BIMARC DP-500 аттестованы АЦ НАКС Вид сварки: МП Группы технических устройств: ГДО, ГО, КО, МО, КСМ, НГДО, ОТОГ, ОХНВП, ПТО, СК. Cтоимость свидетельства - 15 000 рублей. Подробности уточняйте у менеджеров отдела продаж по телефону в Екатеринбурге (343) 222-1-999.
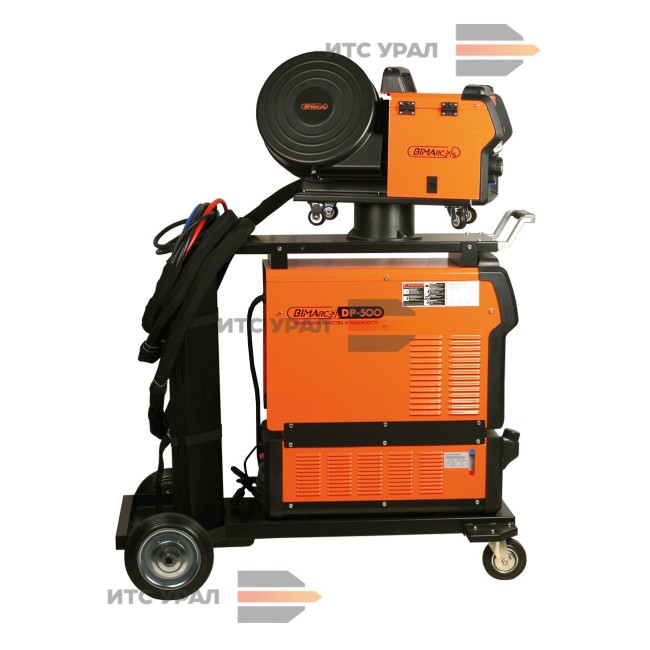
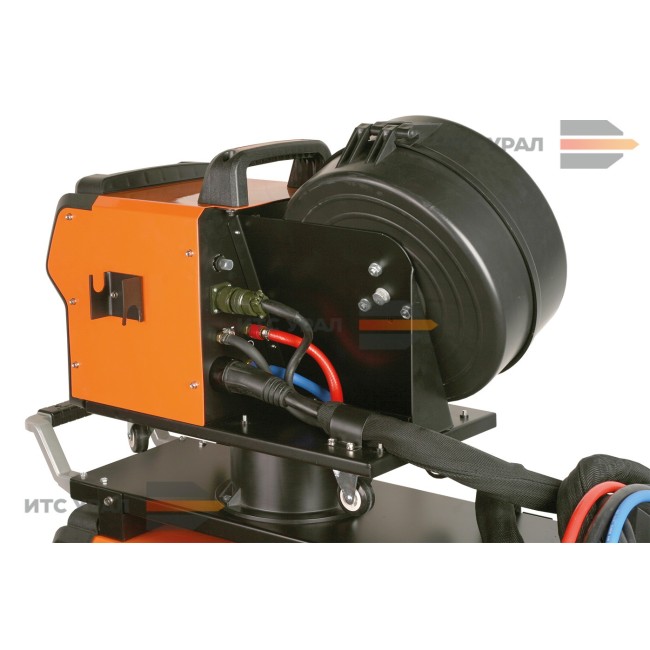
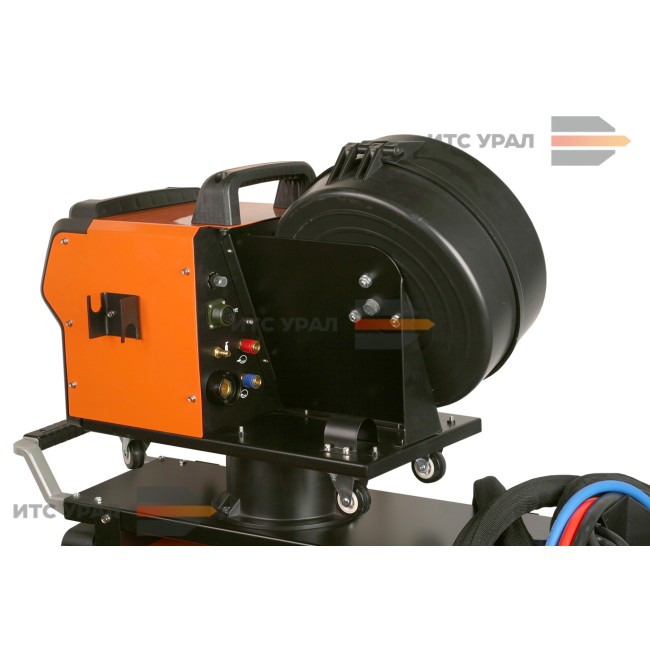
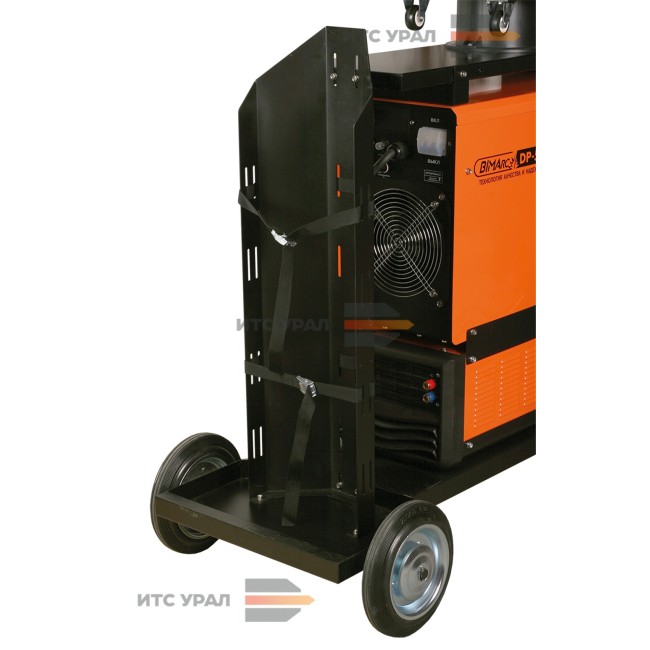
СТАНДАРТНАЯ КОМПЛЕКТАЦИЯ Сварочный источник 1 шт. Выносной четырёхроликовый механизм подачи проволоки WF-500DP 1 шт. ЗИП для горелки 1 комплект Блок водяного охлаждения горелки 1 шт. Горелка для полуавтоматической сварки, с водяным охлаждением и евроразъемом, длиной 5 метров 1 шт. Тележка: большая платформа с ложементом и ремнями для фиксации газового баллона 1 шт. Кабель-пакет в съёмном чехле (на основе кабеля сечение 70мм²) длиной 5 метров 1 шт. Обратный медный кабель сечением 70мм² длиной 5 метров со струбциной на 500А 1 шт. Сетевой кабель длиной 3 метра 1 шт.
Руководство по эксплуатации, паспорт, необходимые документы по сертификации 1 комплект УСТРОЙСТВО И ПРИНЦИП РАБОТЫ Полуавтомат BIMARC DP-500 состоит из двух основных частей: сварочный источник и механизм подачи проволоки . Принцип работы полуавтомата отображён на блок-схеме: Источник постоянного тока имеет жёсткую характеристику. Элементная база произведена на основе современной технологии, благодаря использованию мощных высокочастотных полупроводников и применению принципа широтно-импульсной модуляции.
Переменное напряжение сети 380В через выключатель питания поступает на вход диодного моста (1), на нём выпрямляется, далее на батарее ёмкостей доводится до 540В постоянного тока. Следующим этапом происходит преобразование этого напряжения в прямоугольные импульсы частотой 20кГц на IGBT-модуле (2). Соотношение импульс-пауза и формирование управляющих импульсов транзисторов выбирается генератором (3) с учётом обратной связи по току и положения ручек регулятора «ток», ручки «напряжение», на панели управления (4).
Полученное «переменное» напряжение подаётся на импульсные понижающие трансформаторы (5), а далее выпрямляется на вентильной сборке, набранной высокочастотными диодами (6). Последовательно к одному из выходов сборки выпрямительной подключен дроссель. Второй вывод дросселя и один из выводов моста выпрямительного подключены к гнёздам панельным (7). В одно из гнёзд панельных включается провод прямой подключения механизма подачи. Во второе гнездо — провод обратный с зажимом или струбциной (9).
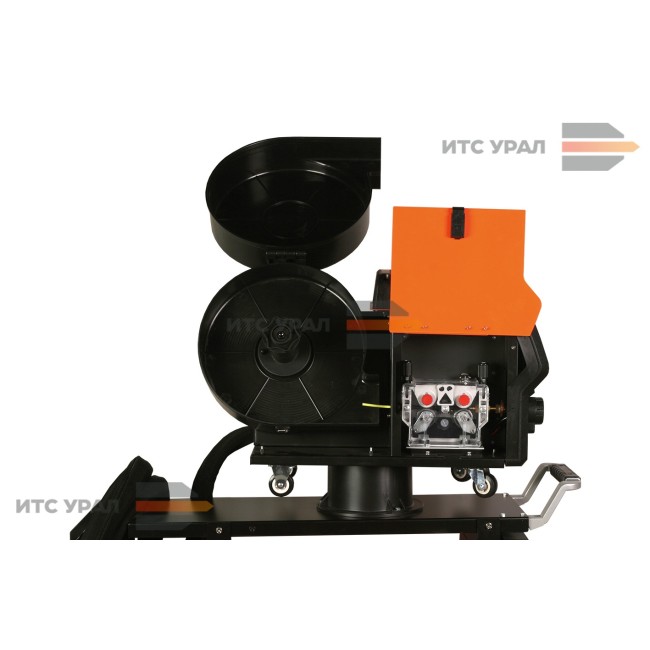
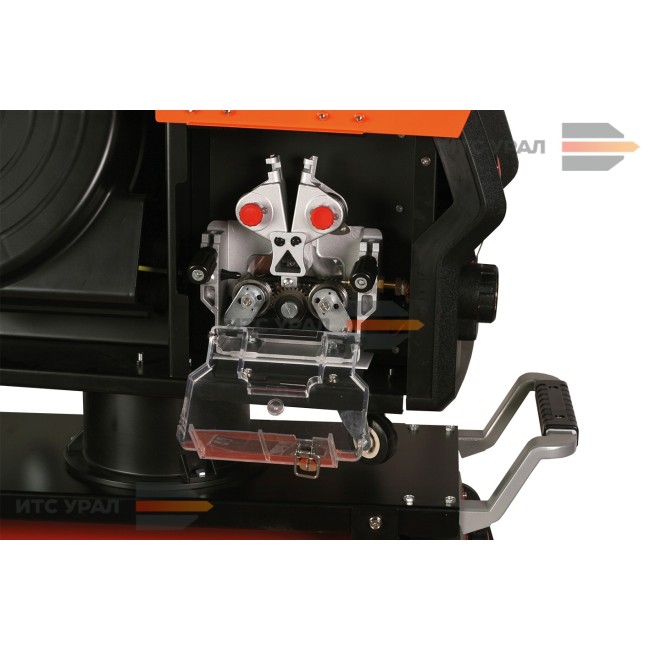
Описанная конструкция позволяет уменьшить вес за счёт исключения мощного понизительного трансформатора и максимального снижения потерь в оборудовании. Протяжку сварочной проволоки осуществляет механизм подачи (10). Механизм подачи состоит из мотор-редуктора, роликов подающего и прижимного. Подающий ролик установлен на выходной вал мотор-редуктора, прижимной установлен на «коромысле» и подпирает сварочную проволоку. Усилие прижима меняется в зависимости от сжатия пружины. Механизм подачи разматывает катушку со сварочной проволокой и подаёт её в горелку (8).
Горелка сварочная на механизме подачи подключена к евроразъёму (11). Подача сварочного напряжения на горелку происходит через силовые элементы механизма подачи. Напряжение, подаваемое на горелку, приходит с полуавтомата через силовой кабель, подключенный к силовому разъёму полуавтомата (7). Изменение скорости подачи проволоки производится регуляторами, расположенными на панели управления механизма подачи. Охлаждение силовой части осуществляется вентилятором, прогоняющим воздух через корпус аппарата.
Направление движение воздуха — от задней к лицевой стенке источника питания. Силовая часть полуавтомата имеет защиту от перегрева.
ПОДГОТОВКА И ПОРЯДОК РАБОТЫ Общая схема подключения полуавтомата BIMARC DP-500 Источник питания Механизм подачи проволоки Блок водяного охлаждения Сварочная горелка с жидкостным охлаждением Обратный провод Газовый шланг (на схеме не указан регулятор расхода газа) Баллон с защитным газом Шланг-пакет в защитном чехле (провод прямой, кабель управления, газовый шланг, шланги подачи и отвода жидкости для охлаждения горелки) Сетевой кабель Тележка для перемещения 1.
Установите полуавтомат на месте производства сварочных работ таким образом, чтобы вокруг него не было предметов, перекрывающих вентиляционные отверстия, и затрудняющих циркуляцию воздуха. 2. Подключите сетевой кабель к электрическому шкафу напрямую или через вилку-розетку (не входит в комплект поставки). 3. Подача защитного газа осуществляется через быстросъём, выведенный на тыльную стенку механизма подачи. Подключение к баллону или центральной системе осуществляется рукавом газовым, один конец надевается на штуцер редуктора, другой — полуавтомата.
Давление в газовой магистрали не должно превышать 4 кгс/см², в противном случае клапан газовый не обеспечит надёжной работы. Для предотвращения охлаждения редуктора (сварка в защитном газе СО₂) используйте подогреватель, для подключения которого на задней стенке полуавтомата предусмотрена розетка 36В. 4. Подключите кабели: Общая схема подключения кабелей полуавтомата БИМАРК DP-500 Прямой провод подключается на выходной разъём «+» задней панели источника питания и разъём подающего механизма.
Обратный провод подключается к выходному разъёму «-» на лицевой панели источника питания и обратный его конец со струбциной закрепляется на изделии. Кабель управления подключается одним концом в разъём на задней панели источника питания, другим — в аналогичный разъём на подающем механизме. Рукава для жидкостного охлаждения подключаются через быстросьёмы соответствующего цветового обозначения на задней стенке блока водяного охлаждения, кабель питания блока подключается в соответствующий разъём на задней стенке источника питания.
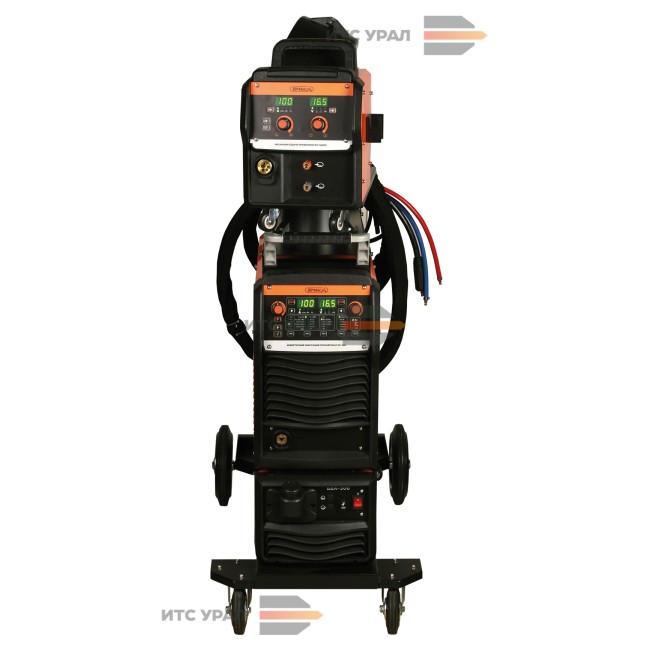
Лицевая и тыльная панели полуавтомата BIMARC DP-500 Лицевая панель источника 1. Панель управления. 2. Разъём для подключения обратного кабеля с массовым зажимом. 3. Автоматический выключатель. 4. Сальниковый ввод сетевого кабеля. Тыльная панель источника 5. Разъём для подключения прямого кабеля. 6. Разъём для подключения подогревателя газа на 36В. 7. Предохранитель. 8. Разъём для подключения блока жидкостного (водяного) охлаждения. 9. Разъём для подключения кабеля управления 5. Подготовьте сварочную горелку.
Убедитесь в соответствии выбранного диаметра проволоки с направляющим каналом и наконечником. 6. Подайте электрическое напряжение на установку включением автоматического выключателя. На лицевой панели загорятся индикаторы, начнётся тестирование систем, вентилятор охлаждения источника питания начнёт вращение, блок водяного охлаждения начнёт прокачку жидкости. Если после включения аппарат в течение 5 минут не будет запущен в работу, включается режим энергосбережения и аппарат выключает помпу водяного охлаждения блока и вентилятор охлаждения источника питания.
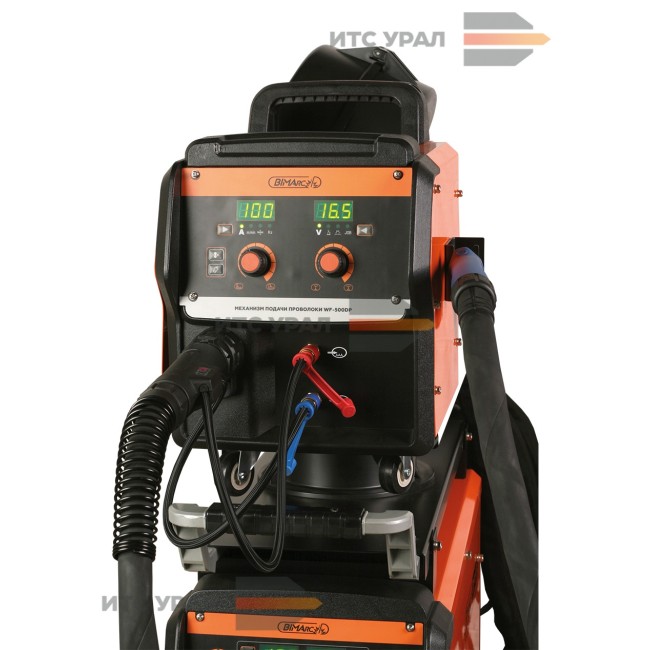
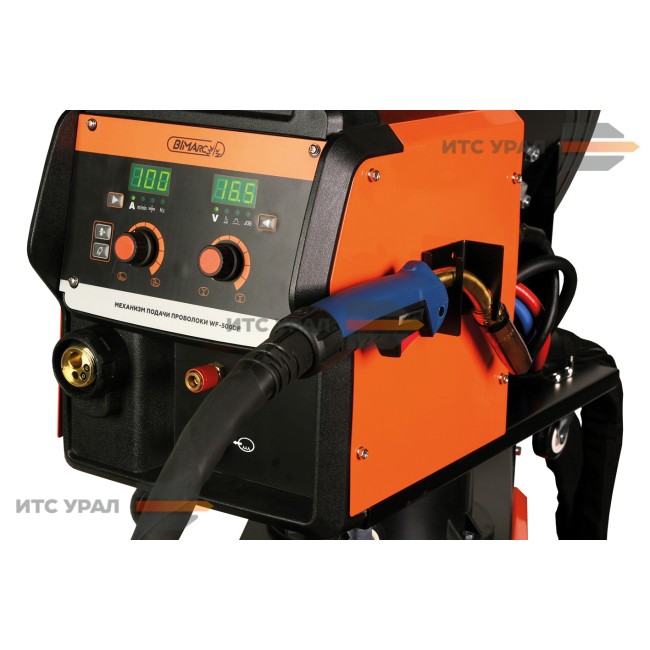
Аналогичный алгоритм работает после окончания процесса сварки. 7. Подготовьте механизм подачи проволоки к работе: Внешний вид механизма подачи проволоки WF-500dp Прижимной винт коромысла. Прижимной ролик. Ролик ведущий. Ролик подающий. Лицевая и тыльная панели механизма подачи проволоки WF-500dp 1. Ручка регулировки тока. 2. Ручка регулировки напряжения. 4. Разъём подключения горелки европейского типа (ЕВРО разъем). 5. Разъём для воды сварочной горелки (подключается к синему шлангу горелки с водяным охлаждением). 6.
Разъём возврата воды сварочной горелки (подключен к красному шлангу горелки с водяным охлаждением). 7. Штуцер подключения газового шланга (подключен к регулятору газа). 8. Гнездо управления механизмом подачи проволоки (установите связь с источником питания через кабель управления механизмом подачи проволоки). 9. Разъём подачи воды в механизм подачи проволоки (подключается к синему разъёму водопровода водоохладителя). 10. Гнездо сварочного кабеля (подключается к выходному разъёму (+) сварочным кабелем механизма подачи проволоки). 11.
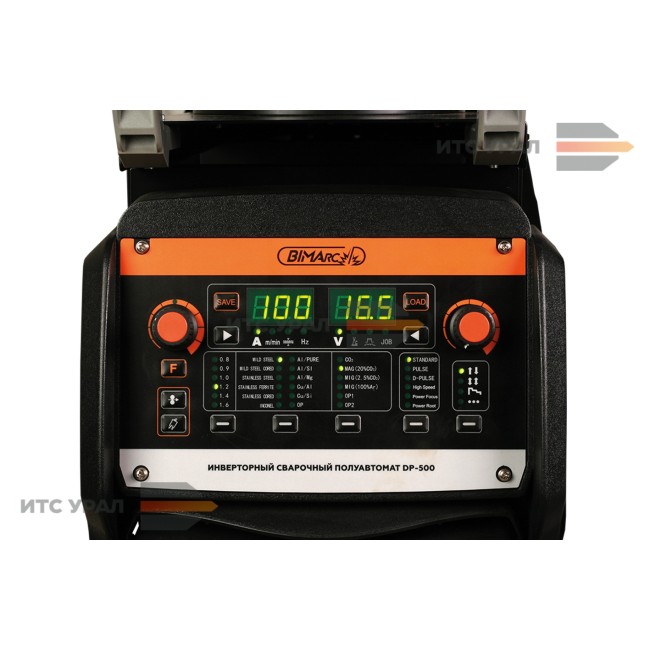
Разъём возврата воды механизма подачи проволоки (подключается к красному соединителю водопровода водоохладителя). 8. Установите сварочную проволоку на полуавтомат. 9. Отрегулируйте подачу газа. УПРАВЛЕНИЕ ПОЛУАВТОМАТОМ Панель управления источника BIMARC DP-500 Табло индикации 1 (отображает силу тока в Амперах, скорость подачи проволоки в м/мин, толщину металла, частоту двойного пульса). Табло индикации 2 (отображает напряжение в Вольтах, длину дуги, индуктивность, JOB (программа)). Ручка настройки 1.
В режиме цифровой настройки используйте эту ручку для настройки параметров соответствующего цифрового дисплея трубки D1. Ручка настройки 2. В режиме цифровой настройки используйте эту ручку для настройки параметров соответствующего цифрового дисплея трубки D2. Кнопка выбора параметра 1 Дополнительные параметры для работы: сварочный ток; скорость подачи проволоки; толщина металла; двойная частота импульсов (только в режиме двойных импульсов).
Кнопка выбора параметра 2 Элементы дополнительных параметров для работы: сварочное напряжение; коррекция длины дуги; индуктивность / сила дуги; номер задания (только для операций сохранения и вызовов). Кнопка выбора диаметра проволоки. Кнопка выбора материала проволоки. Кнопка выбора газа. Кнопка выбора режима сварки: Стандартный режим MIG/MAG (STANDART), Пульс (PULSE), Двойной пульс (D-PULSE), Высокоскоростная сварка (HIGH PULSE), Высокофокусированная концентрированная дуга (POWER FOCUS), Сварка корневого шва, Сварка больших зазоров (POWER ROOT).
Кнопка выбора режима работы сварочной горелки: 2Т (короткие швы), 4Т (длинные швы), специальный 4T (регулируемое начало и окончание дуги), точечная сварка (SPOT). Кнопка ручной подачи проволоки. Кнопка тест газа: нажмите кнопку тест газа — начнется подача защитного газа на 30 секунд для продувки газового тракта, нажмите ещё раз — подача воздуха прекратится. Кнопка внутренней функции: вход и выход из настроек внутренних функций. Кнопка СОХРАНИТЬ. Кнопка ЗАГРУЗИТЬ.
Панель управления подающего механизма WF-500dp Табло индикации 1 (отображает силу тока в Амперах, скорость подачи проволоки в м/мин, толщину металла, частоту). Табло индикации 2 (отображает напряжение в Вольтах, длину дуги, индуктивность, JOB (программа)). Регулировочная ручка 1 (регулирует силу тока в Амперах, скорость подачи проволоки в м/мин, толщину металла, частоту). Регулировочная ручка 2 (регулирует напряжение в Вольтах, длину дуги, индуктивность, JOB (программа)). Кнопка выбора режима отображения на табло индикации 1.
Кнопка выбора режима отображения на табло индикации 2. Гарантия на сварочные аппараты BIMARC DP-500 - 3 года!